Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-07-06 origine:Propulsé


Le stockage des aliments à température contrôlée comporte d’énormes enjeux financiers et réglementaires. Une panne ou une contamination de l"équipement entraîne directement une perte de produit, des audits ratés et une sécurité compromise des consommateurs. Les gestionnaires d"installations et les ingénieurs en réfrigération savent que les unités de réfrigération commerciale standard ne sont pas conçues pour résister aux protocoles sanitaires rigoureux, aux environnements alimentaires acides ou aux exigences de contrôle de l"humidité liées à la transformation et au stockage des aliments. Le déploiement d’équipements inadéquats entraîne inévitablement une croissance microbienne, une corrosion rapide et une dégradation accélérée des équipements.
Pour atténuer ces risques, les installations doivent spécifier un spécialement conçu refroidisseur d'air de qualité alimentaire . Cela nécessite un cadre d'évaluation technique strict pour sélectionner les équipements en fonction des normes d'hygiène, des performances thermiques et de la fiabilité opérationnelle à long terme. Le guide suivant détaille les spécifications techniques et les exigences opérationnelles nécessaires pour maintenir la conformité et protéger l’intégrité du produit.
Définir ce qui qualifie strictement une chambre froide pour aliments de « qualité alimentaire » nécessite d'examiner les cadres réglementaires actuels. La FDA et l'USDA imposent des exigences spécifiques pour les surfaces intérieures dans les zones alimentaires. Ces surfaces doivent être lisses, non absorbantes, résistantes à l’humidité et faciles à désinfecter. Les unités commerciales standard utilisent souvent des matériaux et des méthodes de construction qui ne répondent pas à ces critères stricts, créant ainsi des environnements dans lesquels les agents pathogènes peuvent se développer.
Les choix d’équipements de réfrigération affectent directement la conformité aux normes de référence de la Global Food Safety Initiative (GFSI), telles que SQF (Safe Quality Food) et BRCGS. Lors d"un audit, des crevasses inaccessibles, des fils exposés ou une accumulation d"eau à l"intérieur d"un boîtier de refroidisseur déclencheront des non-conformités. Une installation ne peut pas obtenir des scores d’audit élevés si l’équipement de refroidissement lui-même présente des risques de contamination. Les inspecteurs examinent de près les équipements aériens, car la condensation qui s"écoule d"un évaporateur sale contamine directement le produit situé en dessous.
Il est également nécessaire de comparer les exigences de réfrigération de la transformation alimentaire avec les normes de qualité pharmaceutique. Alors que les applications pharmaceutiques se concentrent fortement sur une cartographie ultra précise des températures, une validation et un étalonnage redondant des capteurs, les applications de qualité alimentaire donnent la priorité aux lavages à haute pression, à la résistance à la corrosion des acides organiques et à une accessibilité sanitaire extrême. L'environnement opérationnel d'une usine de transformation de viande ou d'une installation de produits frais implique des nettoyants chimiques agressifs qui détruisent rapidement l'équipement standard.
Les évaporateurs commerciaux standard échouent dans les environnements de transformation des aliments en raison d"une incompatibilité des matériaux et d"une mauvaise conception structurelle. L"acier galvanisé rouille rapidement sous assainissement chimique. Les serpentins en cuivre-aluminium subissent une corrosion galvanique lorsqu’ils sont exposés à des dégagements gazeux acides d’aliments. De plus, les boîtiers de ventilateurs inaccessibles et l"espacement restreint des ailettes abritent des bactéries, rendant impossible l"exécution de procédures opérationnelles standard d"assainissement (SSOP) appropriées.
| Caractéristique | Unité commerciale standard | Unité de qualité alimentaire |
|---|---|---|
| Matériau du boîtier | Acier galvanisé ou aluminium peint | Acier inoxydable 304 ou 316 |
| Protection de bobine | Tubes en cuivre nu et ailettes en aluminium | Ailettes à revêtement époxy, à revêtement électronique ou hydrophobes |
| Conception du bac de récupération | Plat ou monopente, fixe | Double pente, articulée, facilement démontable |
| Puissance du moteur | IP44 ou IP54 (résistant aux éclaboussures) | IP66 ou IP69K (prêt pour le lavage) |
| Attaches | Filetages exposés, boulons standard | Écrous borgnes, filetages cachés, accès sans outil |
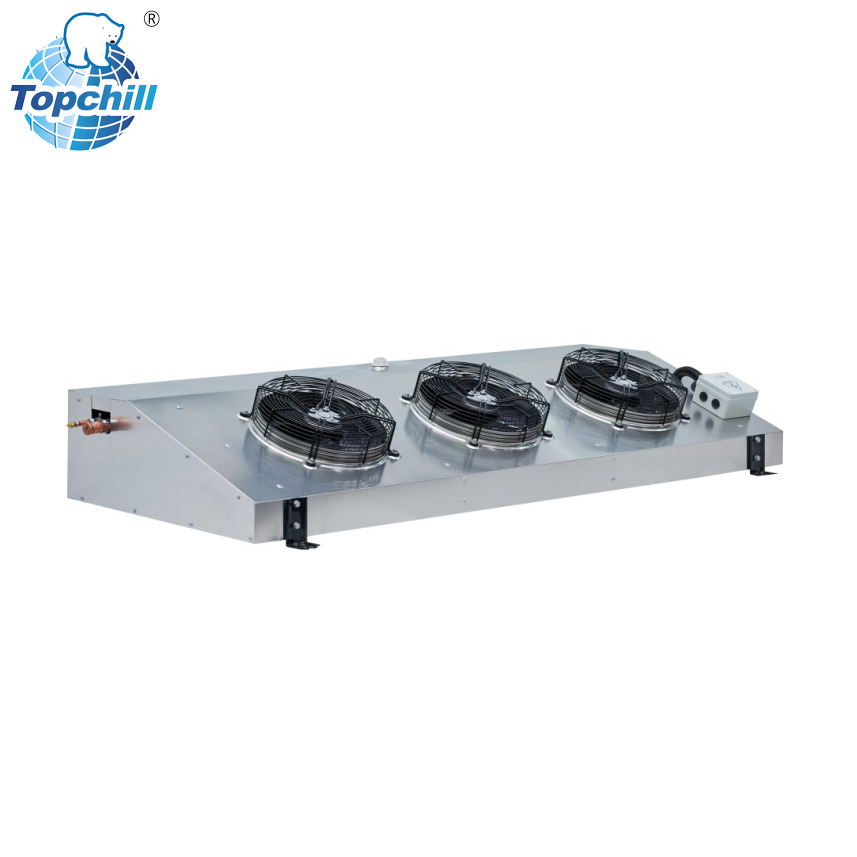
L'évaluation d'un évaporateur hygiénique commence par la métallurgie et les revêtements. Les boîtiers standards en aluminium ou galvanisés ne suffisent pas. Les unités de qualité alimentaire nécessitent des boîtiers en acier inoxydable 304 ou 316 pour résister aux régimes sanitaires rigoureux. Les bobines elles-mêmes exigent une protection ; Des ailettes en aluminium ou en cuivre à revêtement époxy, à revêtement électrolytique ou hydrophobe sont nécessaires pour résister aux agents de nettoyage corrosifs, aux désinfectants et aux acides organiques naturels libérés par les produits alimentaires stockés. Lorsque vous entrez dans une installation qui utilise des serpentins standards depuis quelques années, vous verrez les ailettes s’effondrer littéralement dans le bac de récupération.
La conception structurelle dicte la nettoyabilité. Les fonctionnalités d"ingénierie doivent s"aligner sur les SSOP de l"installation pour garantir que les équipes de maintenance peuvent désinfecter l"unité efficacement sans main d"œuvre excessive ni outils spécialisés. Si une équipe d"assainissement a besoin d"un jeu de douilles et de trente minutes rien que pour ouvrir l"unité, elle sautera probablement le nettoyage des composants internes.
Les caractéristiques structurelles critiques comprennent :
La protection contre la pénétration du moteur et des composants est tout aussi essentielle. Les moteurs de ventilateur doivent être classés IP55, IP66 ou IP69K. Un indice IP69K garantit que le moteur peut résister aux lavages directs à haute pression et à haute température typiques des processus de nettoyage en place (CIP) sans panne électrique ni infiltration d"eau. La spécification de moteurs de moindre puissance garantit des pannes prématurées et des goulots d’étranglement en matière de maintenance. Lorsqu’un moteur tombe en panne dans une chambre froide entièrement chargée, vous perdez immédiatement le contrôle de la température, mettant ainsi en danger l’ensemble de l’inventaire.
Les stratégies de distribution d"air doivent être soigneusement adaptées au produit stocké. Un flux d"air à grande vitesse et à CFM élevé est nécessaire pour un refroidissement rapide afin de faire baisser rapidement les températures à cœur. À l’inverse, les produits horticoles nécessitent un flux d’air laminaire à faible vitesse, à forte humidité pour éviter le dessèchement, la perte d’humidité et le flétrissement de la peau. L’application d’un flux d’air de refroidissement rapide à des produits délicats entraîne une dégradation immédiate du produit et une perte financière.
Les exigences opérationnelles pour un refroidisseur d'air à température moyenne se concentrent sur le maintien de la plage critique de 32°F à 40°F (0°C à 4°C). Le maintien de deltas de température serrés est essentiel pour préserver la durée de conservation des aliments et ralentir la croissance microbienne. Les variations de température au sein de la chambre froide entraînent de la condensation sur le produit, ce qui accélère sa détérioration.
Le calcul du CFM (pieds cubes par minute) requis et de la distance de projection d"air dépend fortement des dimensions de la pièce et de la disposition des rayonnages. Prenons l’exemple d’une chambre typique mesurant 18 mx 16 mx 4 m utilisée pour stocker les pommes. Le positionnement de l"évaporateur, le dégagement au plafond et les configurations de conduits d"air doivent être conçus pour éliminer les zones mortes thermiques et empêcher le court-circuit de l"air froid. Si la distance de projection est insuffisante, le produit situé à l"arrière de la pièce connaîtra des points chauds localisés, tandis que le produit situé directement devant le refroidisseur peut souffrir de dommages dus au froid.
Pour configurer correctement la distribution d"air, suivez ces étapes testées sur le terrain :
La physique de la migration de l’humidité indique qu’une mauvaise gestion de l’humidité entraîne une condensation au plafond. Dans un environnement de transformation alimentaire, cette condensation peut s"égoutter sur les produits alimentaires exposés, introduisant des agents pathogènes en suspension dans l"air et provoquant des échecs réglementaires immédiats. Un contrôle efficace de l’humidité nécessite un système équilibré qui gère l’humidité tout en empêchant l’accumulation de givre sur les serpentins de l’évaporateur.
Les cycles de dégivrage doivent être adaptés à des environnements alimentaires spécifiques. Choisir la mauvaise méthode introduit une chaleur inutile ou ne parvient pas à éliminer efficacement la glace. L’accumulation de glace agit comme un isolant, réduisant considérablement la capacité de refroidissement du serpentin et obligeant les compresseurs à fonctionner plus longtemps.
| Application et caractéristiques | de la méthode de dégivrage |
|---|---|
| Dégivrage à l"air | Convient aux pièces maintenues strictement au-dessus de 36°F (2°C). Utilise l’air ambiant de la pièce pour faire fondre le givre. |
| Dégivrage électrique | Fournit un contrôle précis mais introduit des pics de chaleur localisés dans l’environnement de la chambre froide. |
| Dégivrage au gaz chaud | Offre une efficacité et une vitesse élevées, réduisant considérablement la charge thermique introduite dans la pièce pendant les cycles. |
| Dégivrage de l"eau | Utilise un jet d’eau sur les serpentins. Rapide, mais nécessite un drainage robuste et introduit de l"humidité dans la pièce. |
L’ingénierie du drainage est un élément essentiel de la gestion de l’humidité. Les condensats doivent être rapidement et complètement évacués de l’environnement de la chambre froide. Cela nécessite des bacs de récupération isolés et chauffés pour empêcher la formation de glace au point de vidange. Les conduites de drainage doivent être correctement piégées, surdimensionnées et inclinées pour assurer un débit continu et empêcher les refoulements qui pourraient déborder du bac et contaminer l"espace situé en dessous. Une erreur courante sur le terrain consiste à faire fonctionner les conduites d"évacuation sans ruban chauffant dans des environnements glacials, ce qui conduit inévitablement à l"éclatement des tuyaux et à d"énormes blocs de glace sur le sol.
L’installation d’équipements hygiéniques lourds en acier inoxydable présente des risques structurels, notamment lors de la rénovation d’installations existantes. Les capacités de charge des plafonds doivent être vérifiées et des renforts de support structurel sont souvent nécessaires. De plus, la tuyauterie de réfrigération existante et la compatibilité des réfrigérants doivent être évaluées pour garantir une intégration transparente sans compromettre l"intégrité du système. Vous ne pouvez pas simplement accrocher une unité en acier inoxydable de 1 500 livres à un panneau de plafond conçu pour une unité en aluminium de 500 livres.
La contamination croisée lors de l’installation constitue un risque grave dans les installations de transformation alimentaire actives. Des protocoles doivent être établis pour garantir que les processus d"installation, de soudage des tuyaux et de mise en service n"introduisent pas de poussière, de copeaux métalliques ou de contaminants microbiens dans les zones propres adjacentes. Les barrières de confinement temporaires et les systèmes à pression atmosphérique négative sont des tactiques d"atténuation standard. Tous les outils et ascenseurs apportés dans l’établissement doivent être désinfectés avant de franchir le seuil.
L’équilibrage du système est nécessaire pour éviter des unités de condensation et des évaporateurs mal adaptés. Un rack de réfrigération déséquilibré entraîne un givrage important des serpentins, des températures ambiantes instables et une panne du compresseur. Les équipes d"ingénierie doivent s"assurer que l"ensemble du système est calibré pour l"application spécifique de qualité alimentaire. Si la pression d"aspiration est réglée trop basse, le serpentin fonctionnera trop froid, éliminant l"humidité de l"air et déshydratant le produit stocké.
La mise en service et la validation opérationnelle constituent la dernière étape. Les protocoles post-installation doivent inclure une cartographie complète de la température et une visualisation du flux d"air, comme des tests de fumée. Ces étapes de validation vérifient les paramètres de performance et satisfont aux exigences de vérification HACCP avant qu"un inventaire alimentaire n"entre dans l"espace nouvellement mis en service. Vous devez prouver aux auditeurs que la pièce maintient la température de manière uniforme sur toutes les positions des palettes.
La sélection d"un refroidisseur d"air de qualité alimentaire est un élément fondamental de la stratégie de sécurité alimentaire, de conformité réglementaire et d"atténuation des risques d"une installation. Les équipements commerciaux standard ne peuvent pas survivre aux exigences d’assainissement chimique et d’humidité de la transformation industrielle des aliments, ce qui fait des unités hygiéniques spécialement conçues une exigence opérationnelle stricte.
Le chemin critique de l"approvisionnement implique de vérifier la conformité des matériaux aux normes FDA et USDA, de sélectionner une conception hygiénique facile à nettoyer avec des casseroles à charnières et des surfaces lisses, d"adapter les modèles de flux d"air au produit alimentaire spécifique et de choisir un système de dégivrage équilibré. Sauter l’une de ces étapes compromet l’ensemble de l’environnement de stockage frigorifique.
Pour garantir que votre installation reste conforme et opérationnelle, suivez les étapes suivantes :
R : La FDA exige que les surfaces des zones alimentaires soient lisses, non absorbantes, faciles à nettoyer et non toxiques. Les refroidisseurs de qualité alimentaire utilisent de l"acier inoxydable de haute qualité et des revêtements spécialisés qui résistent à la corrosion due à une humidité constante et à des protocoles d"hygiène chimique rigoureux.
R : Les évaporateurs commerciaux standard abritent des bactéries dans les joints, les coutures et les ensembles de ventilateurs cachés. Les modèles hygiéniques sont dotés de bacs de récupération inclinés, d"un accès sans outil et de soudures continues pour empêcher l"accumulation de microbes dangereux comme Listeria monocytogenes.
R : Il est conçu pour maintenir des environnements de stockage réfrigérés généralement entre 32°F et 40°F (0°C à 4°C). Il s"agit de la plage de température critique requise pour la transformation des produits frais, des produits laitiers et de la viande afin de retarder la croissance bactérienne et de maintenir la sécurité des produits.
R : Un air inapproprié et à grande vitesse peut provoquer une déshydratation grave, une perte de poids et un flétrissement de la peau des produits frais. Des systèmes de refroidissement spécialisés à faible vitesse, à haute humidité et à projection équilibrée sont nécessaires pour maintenir la qualité et le rendement du produit.
R : L"utilisation de refroidisseurs standards présente de graves risques, notamment des échecs d"audit SQF ou BRCGS, une dégradation rapide des équipements due aux lavages chimiques et un risque considérablement plus élevé de points chauds localisés et d"épidémies de maladies d"origine alimentaire.
R : Les meilleurs matériaux comprennent l"acier inoxydable 304 ou 316 pour les boîtiers externes et l"aluminium ou le cuivre recouvert d"époxy ou de revêtement électronique pour les bobines internes. Ceux-ci garantissent une longévité maximale, une résistance chimique et une conformité réglementaire stricte.
R : Des fonctionnalités telles que des bacs de récupération à charnières et des ensembles de ventilateurs facilement accessibles permettent aux équipes d"assainissement d"effectuer, de vérifier et de documenter des procédures de nettoyage efficaces. Cela répond directement aux exigences strictes de vérification de la conception des équipements et de l’assainissement des principaux audits de sécurité.


