Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-07-09 origine:Propulsé


Le refroidissement industriel en dessous de zéro comporte des enjeux exceptionnellement élevés. Les fluctuations de température entraînent des pertes de produits catastrophiques et les pannes d'équipement déclenchent des temps d'arrêt opérationnels massifs. Les systèmes standard à compresseur unique rencontrent des difficultés dans ces environnements exigeants. Les systèmes à détente directe ne parviennent généralement pas à gérer efficacement les charges thermiques variables, incapables de maintenir un débit de réfrigérant constant dans les installations à grande échelle. Les gestionnaires d’installations ont besoin d’une solution robuste et spécialisée. L’ unité à vis parallèle de la pompe vide-fût à basse température résout précisément ces problèmes. Il sépare la distribution de liquide de la compression de vapeur, offrant ainsi une efficacité inégalée pour les applications industrielles lourdes. Ce guide d'évaluation technique détaille les mécanismes, les cas d'utilisation et les compromis de mise en œuvre de cette technologie de réfrigération avancée. Vous apprendrez à dimensionner l'équipement, à atténuer les risques d'installation et à maximiser la disponibilité du système.
La pompe vide-fût constitue le cœur du réseau de distribution de liquide. Il fournit du réfrigérant liquide aux évaporateurs à une pression constante et fiable. Ce mécanisme constitue la base d'un système de circulation par pompe robuste . La pompe utilise une conception volumétrique à double vis. Il présente un boîtier en forme de huit distinctif. À l’intérieur de ce boîtier, deux rotors hélicoïdaux engrenés fonctionnent en tandem. Un rotor comporte un filetage à droite, tandis que l'autre comporte un filetage à gauche. Cette géométrie opposée emprisonne et déplace le fluide axialement, empêchant le blocage de vapeur et éliminant les risques de cavitation.
La conception excelle dans la gestion des fluides hautement volatils. Il traite facilement les réfrigérants à faible viscosité tombant en dessous de 1 cP à des températures inférieures à zéro. Il gère également les mélanges gazeux sans perte d"amorçage. L"ensemble complet du canon abrite plusieurs composants critiques conçus pour un fonctionnement industriel continu. Un déflecteur interne empêche le ballottement du liquide et l"entraînement de la vapeur, garantissant que seul le liquide solide pénètre dans l"aspiration de la pompe. Des capteurs de niveau de précision surveillent en permanence l"inventaire des liquides et renvoient les données au panneau de commande central pour éviter un fonctionnement à sec.
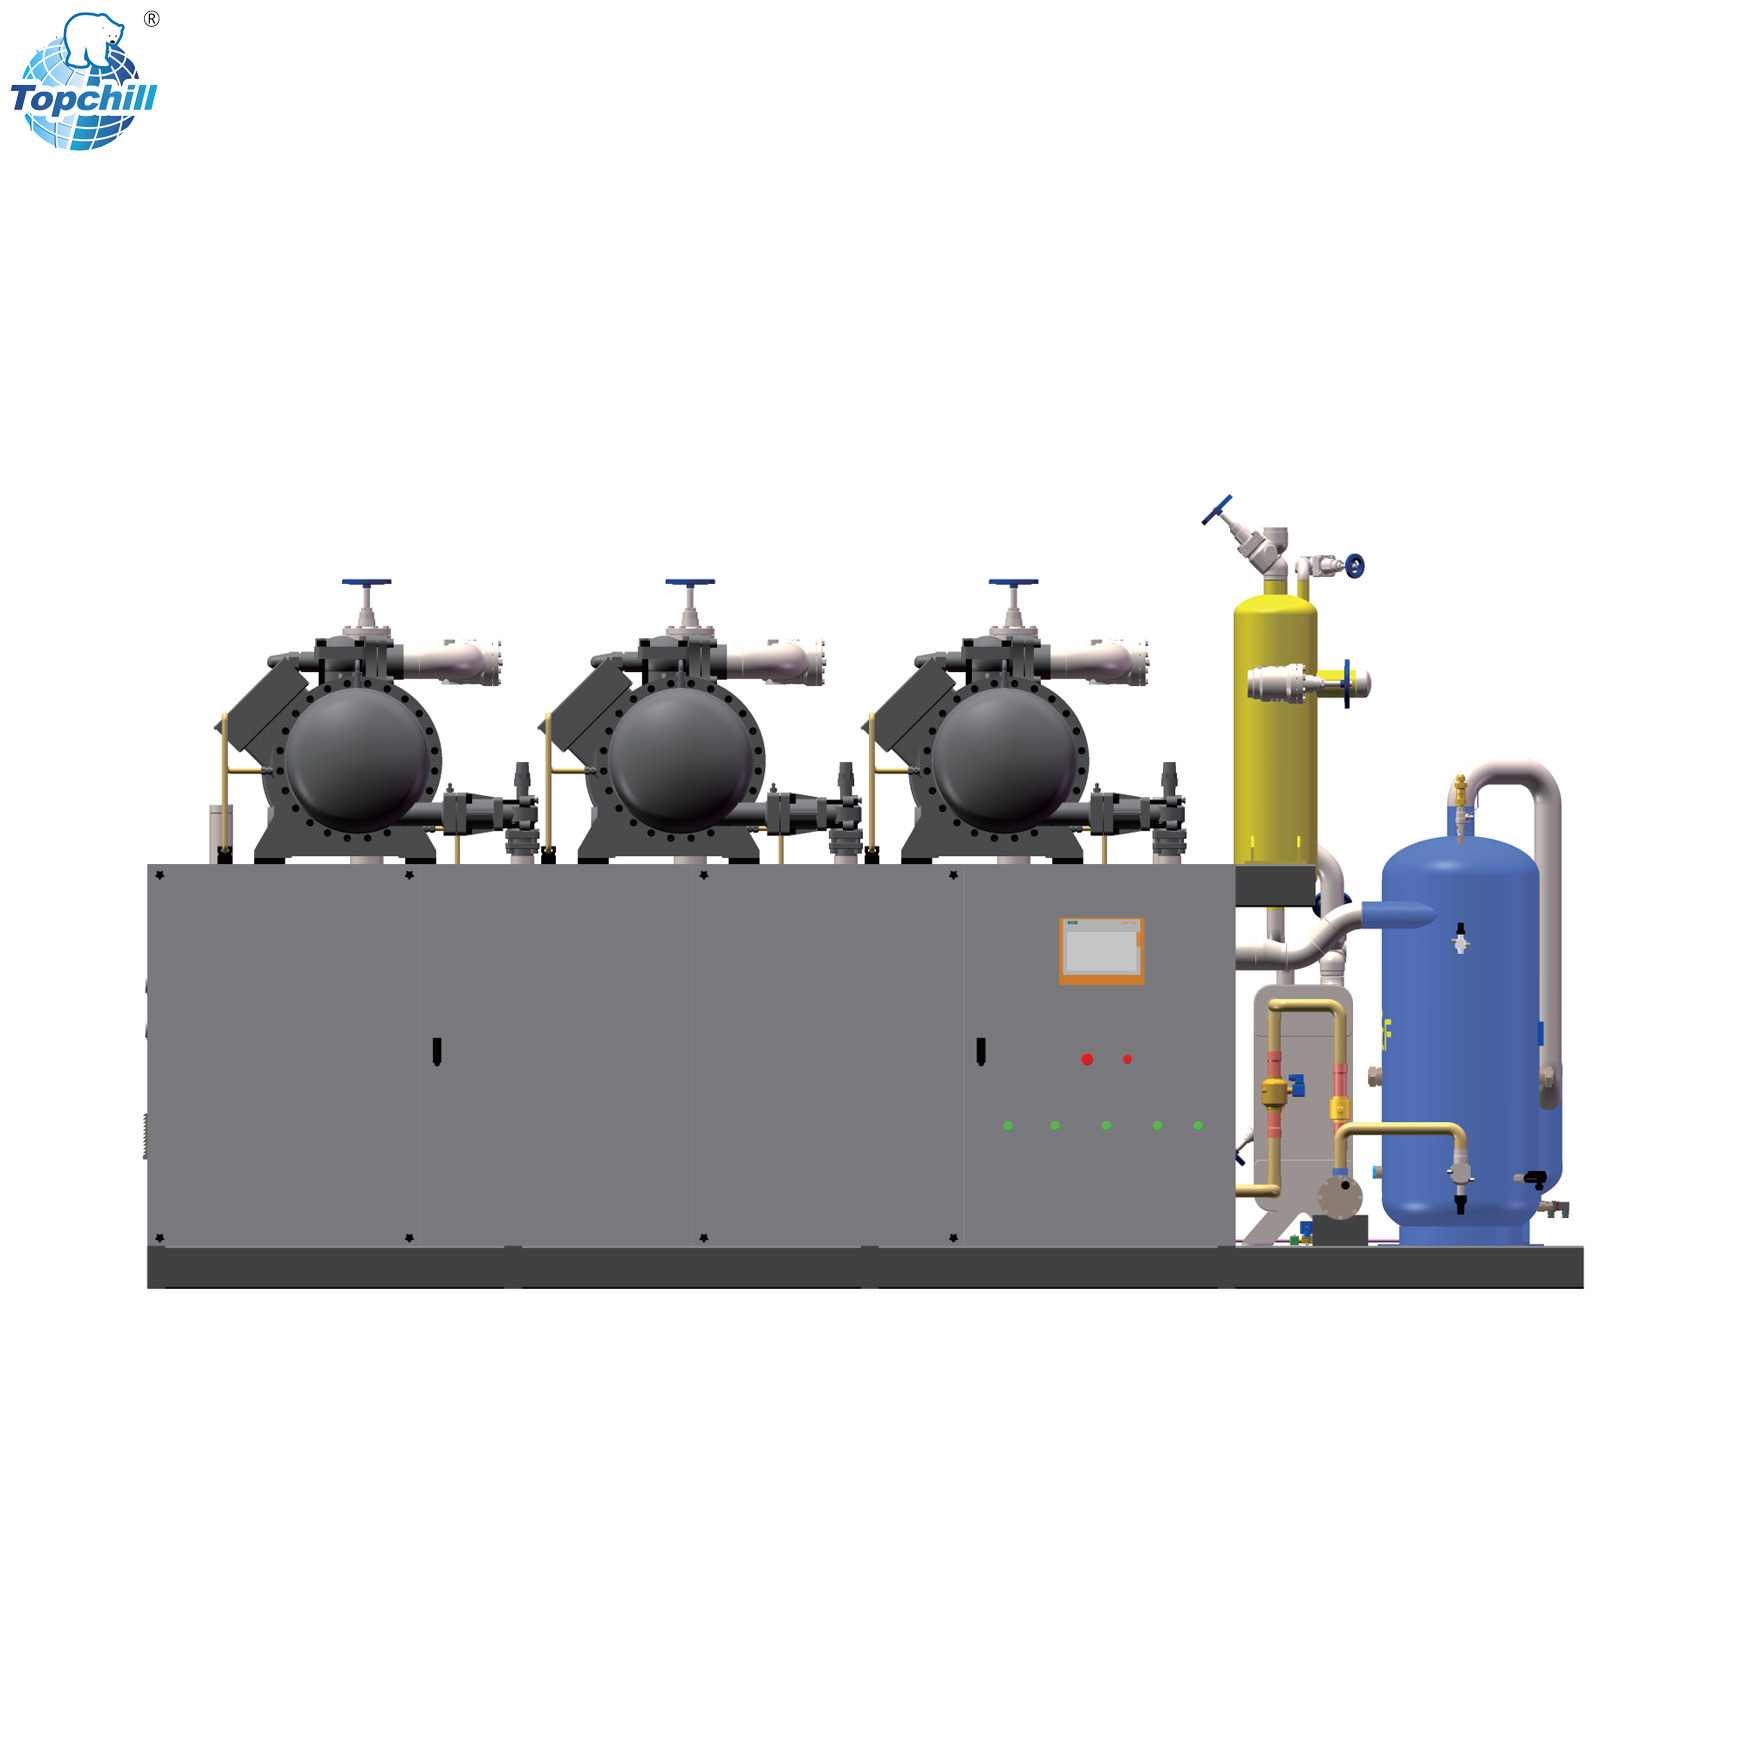
Les compresseurs bivis parallèles fonctionnent sur un circuit frigorifique commun. Cette architecture change fondamentalement la façon dont la capacité de refroidissement est générée. Un support de compresseur standard permet de monter plusieurs compresseurs sur un seul châssis structurel. Ces compresseurs à vis parallèles se déchargent dans un séparateur d"huile commun et puisent dans un réservoir de liquide commun. Le dérapage comporte des panneaux de jauge centralisés pour un diagnostic visuel immédiat. Des systèmes de protection de sécurité intégrés haute et basse pression surveillent l"ensemble du rack, arrêtant les compresseurs individuels avant qu"une panne catastrophique ne se produise.
La gestion partagée du pétrole est une caractéristique déterminante des configurations parallèles. Un collecteur de décharge commun collecte les gaz chauds de tous les compresseurs actifs. Cette approche centralisée réduit la complexité de la tuyauterie et garantit un retour d"huile uniforme dans tous les compresseurs en fonctionnement. Le séparateur d"huile utilise des filtres coalescents pour éliminer le brouillard d"huile microscopique du gaz de décharge et le renvoyer vers un réservoir partagé. À partir de là, un système de distribution d"huile actif renvoie la lubrification à chaque compresseur en fonction de sa durée de fonctionnement et de sa charge spécifiques.
Le flux de réfrigérant suit un chemin précis et conçu. La vapeur quitte les évaporateurs et entre dans l’unité à vis parallèle. Les compresseurs élèvent la pression et la température. Le gaz traverse le condenseur et devient un liquide à haute pression. Ce liquide se dilate dans le récepteur basse pression. L' unité de réfrigération à pompe vide-fût aspire ensuite ce liquide sous-refroidi et l'évacue vers les évaporateurs de l'installation.
Cela crée un système de suralimentation mécanique. La pompe débite plus de liquide que ce que les évaporateurs peuvent réellement évaporer. Cette suralimentation garantit que les tubes internes de l’évaporateur restent complètement mouillés. Les tubes entièrement mouillés maximisent le coefficient d"échange thermique interne. L"efficacité du transfert de chaleur augmente considérablement par rapport aux serpentins sous-alimentés. Le liquide en excès et la vapeur générée retournent au récepteur basse pression, où le gaz est renvoyé vers les compresseurs et le liquide est recirculé par la pompe.
Les besoins en refroidissement fluctuent énormément dans les installations industrielles. Le chargement du produit, les conditions météorologiques ambiantes et les changements d"équipe modifient la charge thermique. Les unités parallèles s"adaptent en allumant et éteignant les compresseurs. Le système de contrôle adapte la capacité active du compresseur à la demande de refroidissement en temps réel. Cette adaptation précise de la charge représente un gain d’efficacité considérable. Lorsque l"installation n"a besoin que de 40 % de sa capacité, le système fait fonctionner uniquement les compresseurs nécessaires à leur point d"efficacité maximale.
Comparez cela à un seul gros compresseur. Les gros compresseurs utilisent le déchargement par vanne coulissante pour réduire la capacité. Faire fonctionner un compresseur massif à 30 % de sa capacité gaspille beaucoup d’énergie. Le rendement du moteur chute fortement dans des conditions de charge partielle profonde. Un rack parallèle arrête simplement les compresseurs inutiles. Les compresseurs actifs restants fonctionnent à leur efficacité maximale presque à pleine charge, réduisant considérablement la consommation électrique globale de l"usine.
Les pompes alternatives standard créent de fortes pulsations de fluide. Cette pulsation provoque une fatigue vibratoire dans les tuyauteries rigides, entraînant des fissures dans les soudures et des fuites catastrophiques de réfrigérant. Le mécanisme à double vis de la pompe à fût élimine ce problème. Il délivre un flux continu et sans pulsation. Cette livraison en douceur protège l"ensemble du réseau de tuyauterie des contraintes mécaniques, prolongeant ainsi la durée de vie des vannes, des raccords et des serpentins de l"évaporateur.
Cela s’avère essentiel lors du pompage de fluides volatils et à faible viscosité. Un débit de réfrigérant stable se traduit directement par une uniformité de la température. Les applications critiques exigent un contrôle précis de la température. Les installations de stockage de produits pharmaceutiques ne nécessitent aucun écart de température pour protéger les produits biologiques sensibles. Les opérations de surgélation rapide reposent sur une évacuation constante de la chaleur pour former des microcristaux dans les produits alimentaires. Un flux stable garantit que ces paramètres stricts sont respectés de manière cohérente, équipe après équipe.
Les pannes d’équipement sont inévitables dans l’industrie lourde. Les systèmes parallèles atténuent intrinsèquement ce risque. Si un compresseur nécessite une maintenance d’urgence, le système ne tombe pas en panne. Les compresseurs restants montent en puissance pour maintenir la charge de base. Les opérations des installations se poursuivent sans interruption. Les équipes de maintenance peuvent isoler le compresseur défectueux, effectuer des réparations et le remettre en service sans jamais arrêter le processus de refroidissement principal.
Ce licenciement entraîne des implications financières massives. Dans de nombreux secteurs, les temps d’arrêt sont synonymes d’une détérioration immédiate des produits. Le stockage des médicaments et des vaccins ne peut tolérer une perte de refroidissement. Les chaînes de transformation des aliments et de surgélation s’arrêtent complètement si les températures augmentent. Les processus de fabrication de produits chimiques peuvent devenir instables ou dangereux. Les unités parallèles protègent ces opérations à forte valeur ajoutée grâce à une disponibilité continue, agissant comme une police d"assurance contre les pannes catastrophiques des installations.
La sélection du bon équipement commence par le réfrigérant principal. Les installations industrielles utilisent généralement de l"ammoniac (NH3), du dioxyde de carbone (CO2) ou des mélanges synthétiques à faible PRG. Chaque fluide présente des propriétés thermodynamiques uniques. L"ammoniac offre une excellente efficacité mais nécessite des canalisations en acier et des protocoles de sécurité stricts. Le CO2 fonctionne à des pressions extrêmes, exigeant des canalisations à parois épaisses et des vannes spécialisées. Les mélanges synthétiques se comportent différemment sous vide poussé et nécessitent des joints élastomères spécifiques.
La viscosité du fluide dicte l"ingénierie interne de la pompe à fût. À des températures inférieures à zéro, la viscosité du liquide descend souvent en dessous de 1 cP. Ce fluide ultra-fin peut glisser au-delà des rotors de pompe standard, réduisant ainsi l"efficacité volumétrique. Les ingénieurs doivent spécifier des tolérances d"usinage exactes pour les profils de vis. Le choix des matériaux pour les composants internes de la pompe doit tenir compte de la contraction thermique. Des alliages d"acier trempés spécialisés empêchent le grippage et garantissent que la pompe maintient la pression même avec des réfrigérants très volatils et à faible viscosité.
| Type de réfrigérant | Pression de fonctionnement | Viscosité à -40 °C | Exigences matérielles |
|---|---|---|---|
| Ammoniac (NH3) | Faible à modéré | Très faible (<0,3 cP) | Acier au carbone, acier inoxydable (sans cuivre) |
| Dioxyde de carbone (CO2) | Très élevé | Faible | Acier à haute résistance, élastomères spécialisés |
| Mélanges synthétiques | Modéré | Modéré | Compatible avec le cuivre et l"acier |
Un dimensionnement précis nécessite le calcul de la charge thermique totale. Les ingénieurs déterminent les tonnes de réfrigération (TR) ou les kilowatts (kW) requis en fonction du débit du produit, des charges de transmission et de l"infiltration. Ils doivent équilibrer cette capacité avec l’empreinte physique de la salle des machines. L"espace est souvent une priorité dans les installations existantes, nécessitant des solutions d"aménagement créatives et des conceptions d"équipements compactes.
Les compresseurs parallèles offrent des avantages distincts en matière d"économie d"espace. Le montage de plusieurs compresseurs sur un seul châssis réduit l"encombrement. Ils partagent un seul séparateur d’huile massif. Ils utilisent un récepteur commun et un panneau de commande centralisé. Cette intégration verticale et consolidée libère un espace au sol précieux par rapport aux unités autonomes. Cela simplifie également la tuyauterie sur site, car les entrepreneurs n"ont besoin que de se connecter à des collecteurs d"aspiration et de refoulement uniques sur le skid.
La réfrigération industrielle moderne à basse température repose sur une automatisation avancée. L’intégration d’un contrôleur logique programmable (PLC) est obligatoire. L'automate agit comme le cerveau du rack parallèle. Il exécute la logique d'étape, surveille les paramètres de sécurité et optimise la vitesse de la pompe en fonction de la demande du système. Le système de contrôle doit s'interfacer de manière transparente avec le réseau SCADA global de l'installation.
Le système nécessite une télémétrie complète pour fonctionner en toute sécurité. Les capteurs doivent suivre en permanence les pressions d’aspiration et de refoulement. Les protections haute et basse pression doivent déclencher des arrêts instantanés en cas de panne. Les capteurs de température d"huile empêchent les pannes de lubrification. Les pressostats différentiels de la pompe confirment le débit réel du fluide. Les états du variateur de fréquence (VFD) fournissent des données de vitesse du moteur en temps réel. Toutes ces données permettent aux opérateurs d"évaluer les performances et de prédire les besoins de maintenance avant que des pannes ne surviennent.
Les systèmes de circulation par pompe utilisent un mécanisme de suralimentation mécanique. Les systèmes à expansion directe (DX) reposent sur une expansion à sec. Dans un système DX, le réfrigérant bout complètement en gaz avant de quitter l’évaporateur. Cela nécessite qu"une partie du serpentin de l"évaporateur agisse comme un surchauffeur. Cette section n"effectue aucun refroidissement utile, gaspillant ainsi la surface d"échange thermique.
Les systèmes DX rencontrent des difficultés dans les installations de stockage frigorifiques tentaculaires. Une distribution inégale du réfrigérant nuit aux longs trajets de canalisations. Les évaporateurs les plus éloignés des compresseurs manquent de liquide, ce qui entraîne la création de points chauds dans l"entrepôt. Les pompes vide-fût excellent dans ces scénarios précis. La pompe force le liquide uniformément vers chaque évaporateur, quelle que soit la distance. Le transfert de chaleur reste maximisé dans l’ensemble de l’installation, garantissant un contrôle strict de la température même dans les coins les plus reculés du bâtiment.
| Caractéristiques du système | Système de pompe vide-fût à basse température | Test de pression |
|---|---|---|
| Livraison de réfrigérant | Suralimentation mécanique via pompe volumétrique | Détendeurs différentiels et thermostatiques |
| Efficacité de l"évaporateur | Élevé (surfaces internes du tube entièrement mouillées) | Inférieur (nécessite une zone de surchauffe, des tubes secs) |
| Distribution pour grandes installations | Débit excellent et uniforme quelle que soit la distance | Mauvais, sujet aux chutes de pression et aux serpentins affamés |
| Gestion des fluctuations de charge | Les matchs de qualité supérieure et parallèles exigent exactement | Modéré, repose sur le déchargement d’un seul compresseur |
| Complexité de la tuyauterie | Nécessite des conduites de retour et des récepteurs basse pression | Tuyauterie point à point plus simple |
Les propriétaires d’installations doivent évaluer les compromis financiers réalistes. Un système de pompes parallèles entraîne une dépense d’investissement initiale plus élevée. L"équipement est plus lourd, plus complexe et nécessite des contrôles spécialisés. L’installation prend plus de temps et nécessite des tuyauteurs hautement qualifiés. L"investissement initial comprend le coût du skid de pompe, du support de compresseur parallèle et des réservoirs récepteurs basse pression associés.
Toutefois, la réduction des dépenses opérationnelles est substantielle. Les économies d’énergie s’accumulent rapidement grâce à une adaptation précise de la charge et à des évaporateurs entièrement mouillés. La fréquence de maintenance diminue car les compresseurs partagent la charge des heures de fonctionnement. Le délai de retour sur investissement se situe généralement entre trois et cinq ans. Pour les opérations à grande échelle, les économies d"énergie à long terme dépassent largement la prime initiale, ce qui en fait le choix financièrement judicieux pour les installations qui prévoient de fonctionner pendant des décennies.
Une unité à vis parallèle nécessite des protocoles de maintenance spécialisés. Les techniciens doivent effectuer régulièrement des analyses d’huile pour détecter l’usure interne. La surveillance des vibrations sur la pompe vide-fût permet d'identifier rapidement la dégradation des roulements. L'alignement de l'arbre au laser garantit que le moteur et la pompe fonctionnent sans liaison. Ces tâches nécessitent un personnel qualifié et un équipement de diagnostic spécialisé.
Malgré cette complexité, la longévité du cycle de vie s’améliore considérablement. Plusieurs compresseurs partagent la charge horaire de fonctionnement annuelle. Une stratégie de contrôle avance-retard fait tourner le compresseur primaire chaque semaine. Cela évite qu’une seule machine accumule une usure excessive. Un seul compresseur surchargé dans un système standard nécessitera une révision complète des années avant qu"un rack parallèle n"ait besoin d"un entretien majeur. La charge de travail répartie prolonge la durée de vie mécanique de l’ensemble du système.
La gestion du pétrole dicte la survie de tout système de réfrigération. L’accumulation d’huile dans les évaporateurs est le point de défaillance le plus courant dans les applications à basse température. À des températures inférieures à zéro, l’huile du compresseur devient épaisse et visqueuse. Il résiste au reflux dans les conduites d"aspiration, s"accumule dans les serpentins de l"évaporateur et isole les tubes, ce qui détruit l"efficacité du transfert de chaleur.
Les ingénieurs doivent mettre en œuvre des solutions agressives au sein de l’unité de vis parallèle. Les séparateurs d"huile à plusieurs étages capturent 99,9 % du pétrole avant qu"il ne quitte le skid. Les filtres coalescents éliminent les brouillards d"huile microscopiques des gaz de décharge. Dans les systèmes à ammoniac à température extrêmement basse, les redresseurs d’huile distillent activement l’huile du récepteur de liquide. Ces mécanismes assurent un retour correct de l"huile vers les roulements du compresseur, évitant ainsi les pannes mécaniques et maintenant les performances de l"évaporateur.
La modernisation d"un grand châssis de pompe vide-fût dans une salle technique existante présente des obstacles logistiques. Les dimensions physiques du skid nécessitent souvent la suppression des murs ou l"élargissement des portes d"accès. La mise en place de l’équipement lourd nécessite une planification structurelle minutieuse. Les planchers doivent être renforcés pour supporter le poids concentré des navires récepteurs et des racks de compresseurs.
L’infrastructure électrique nécessite généralement une mise à niveau complète. Les panneaux existants peuvent ne pas prendre en charge plusieurs démarrages de moteurs de compresseur. Les VFD introduisent des harmoniques électriques dans le réseau de l’usine. Les ingénieurs doivent installer des filtres harmoniques et mettre à niveau l’appareillage de commutation. Une mise à la terre appropriée est essentielle pour protéger les composants sensibles de l"API du bruit électrique. Ne pas répondre aux exigences électriques pendant la phase de conception entraînera de graves retards de mise en service.
La phase de mise en service détermine le succès final de l"installation. Les entrepreneurs doivent exécuter des tests de pression rigoureux à l’aide d’azote sec pour garantir l’absence de fuite dans le réseau de tuyauterie complexe. La déshydratation sous vide doit ramener le système à 500 microns pour éliminer toute l"humidité. Toute humidité résiduelle gèlera et détruira les rotors de la pompe ou obstruera les détendeurs.
Les ingénieurs doivent vérifier la logique d’étape de l’API sous des charges thermiques simulées. Ils forcent les entrées des capteurs pour tester les coupures haute pression et les alarmes de panne d"huile. Les critères d’acceptation du transfert doivent être stricts. Le système doit maintenir les températures de consigne pendant 72 heures en continu. La pression différentielle de la pompe doit rester stable. L"étagement du compresseur doit fonctionner en douceur, sans cycles courts. Ce n"est qu"après avoir réussi ces tests rigoureux que le système doit être remis aux exploitants de l"installation.
R : Ces pompes sont conçues pour les réfrigérants industriels très volatils et de faible viscosité. Ils traitent l"ammoniac (NH3), le dioxyde de carbone (CO2) et divers mélanges synthétiques à faible PRG à des températures inférieures à zéro où la viscosité du fluide descend en dessous de 1 cP.
R : Les unités parallèles assurent une adaptation précise de la charge en allumant et éteignant les compresseurs. Cela réduit considérablement la consommation d’énergie dans des conditions de charge partielle. Il fournit également une redondance critique ; si un compresseur tombe en panne, les autres maintiennent l"installation en marche.
R : Il utilise un mécanisme de suralimentation mécanique. La pompe délivre plus de réfrigérant liquide que l’évaporateur ne peut en évaporer. Cela garantit que les tubes internes restent entièrement mouillés, maximisant ainsi le coefficient de transfert de chaleur par rapport aux systèmes à expansion sèche.
R : La modernisation de l’infrastructure électrique constitue généralement le plus grand obstacle. Les installations existantes n’ont souvent pas la capacité d’appareillage de commutation nécessaire aux démarrages multiples de moteurs. L"installation de variateurs de fréquence (VFD) nécessite également un filtrage des harmoniques et une mise à la terre appropriés.
R : Les systèmes utilisent des séparateurs d"huile à plusieurs étages et des filtres coalescents à la décharge du compresseur. Pour des températures extrêmement basses, des redresseurs d"huile actifs distillent l"huile piégée du récepteur basse pression et la renvoient aux compresseurs.
R : Non. Contrairement aux pompes à mouvement alternatif, les rotors hélicoïdaux engrenés d"une pompe à double vis fournissent un débit continu et sans pulsation. Ce fonctionnement en douceur protège les canalisations rigides de la fatigue due aux vibrations et aux contraintes mécaniques.


